 Скип то цонтент

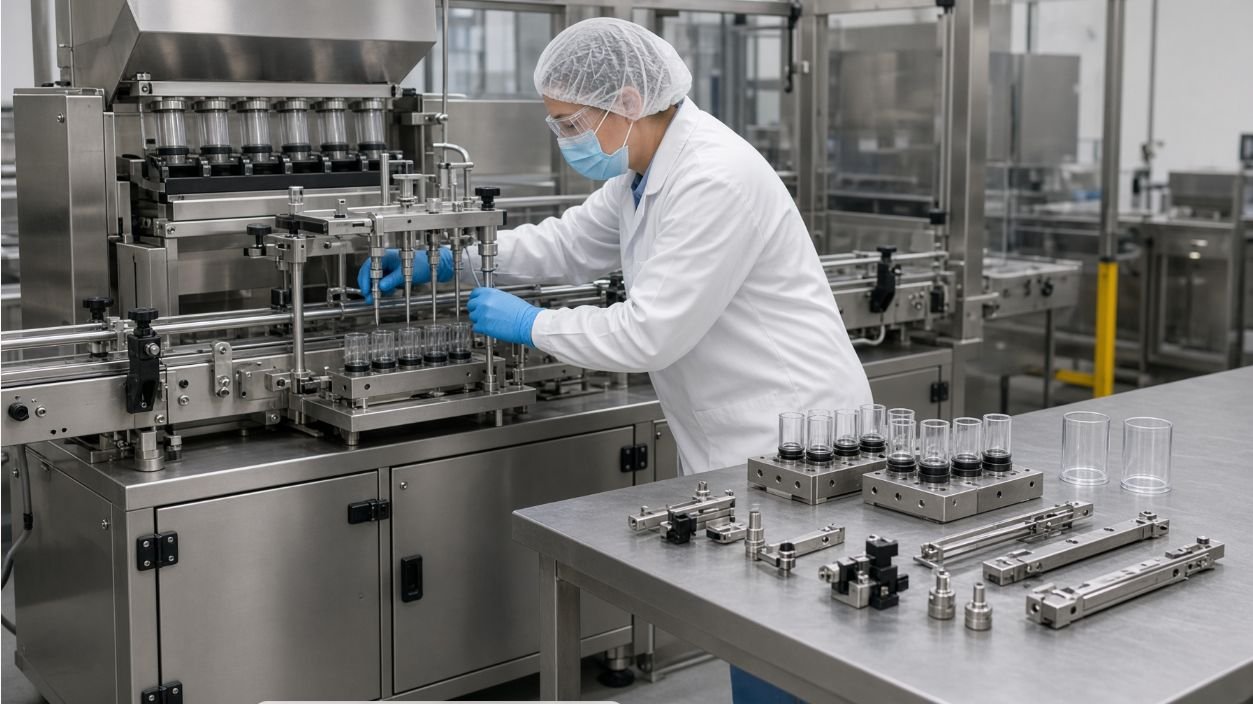
Коришћење две или три величине шприцева са гел мамацем на једној линији није неуобичајено – произвођач оригиналне опреме/приватне робне марке може да напуни стандардни кертриџ од 30 г ујутру и шприц од 10 г за широку потрошњу поподне, док регионални бренд користи и мамац за бубашвабе и мамац за мраве на истој геометрији цеви. Техничко питање је да ли је линија пројектована да се мења између тих формата без демонтаже главе за дозирање или поновног изградње транспортера. Већина линија за пуњење шприцева са гел мамацем продаје се као једна конфигурација, а затим се очекује да касније покрије више величина, а јаз између њих је место где се време преласка, отпад и дефекти прве серије плаћају у производњи.
Овај чланак објашњава како груписати формате који заправо могу да деле линију, шта се физички мора променити када се формати пребаце, где претходно припремити делове и подешавања за промену и како забележити и верификовати промену како би престала да представља понављајући ризик у производњи.
Групишите формате по геометрији и дози пре свега осталог
Прво питање планирања није „шта се мења“ већ „шта се дели“. Две номиналне величине шприца са гел мамацем могу се разликовати на начине који онемогућавају брзу промену или могу бити готово идентичне на начине да се замена уређаја обавља за неколико минута. Груписање формата пре него што се линија изгради или прошири је место где промена постаје или контролисана активност или понављајући извор грешака.
Важне димензије груписања:
- Спољни пречник и дужина цеви. Покреће ширину транспортера, корак звездастог точка, домет млазнице и геометрију индексирајуће станице.
- Интерфејс врха/млазнице. Врх од 4 мм, врх од 5 мм и врх типа Луер захтевају различите држаче млазнице и подешавања граничника чак и на истој дужини цеви.
- Стил затварања. Завртњи поклопац, поклопац са врхом који се притиска и кримповани поклопац захтевају сопствену станицу за постављање и држање.
- Стање снабдевања клипа/клипа. Претходно уметнути клипови, лабави клипови спуштени на линију и клипњаче склопљене након пуњења мењају број укључених станица.
- Запремина дозе. Шприц за монодозу од 1 г и шприц за расуто пуњење од 30 г налазе се на супротним крајевима опсега дозирања за исти мерни елемент и можда нису доступни истој пумпи.
Формати који деле свих пет ставки обично могу да се покрећу са заменом прибора и променом рецептуре. Формати који се не слажу око три или више ових ставки захтевају посебан разговор, могуће посебну линију. Грешка која се најчешће виђа је третирање два шприца од „30 г“ од различитих добављача као истог формата јер етикета изгледа слично; стварна цеви, прирубнице и врхови можда нису компатибилни са истим деловима за промену.
Идентификујте делове за промену на страни за храњење и позиционирање
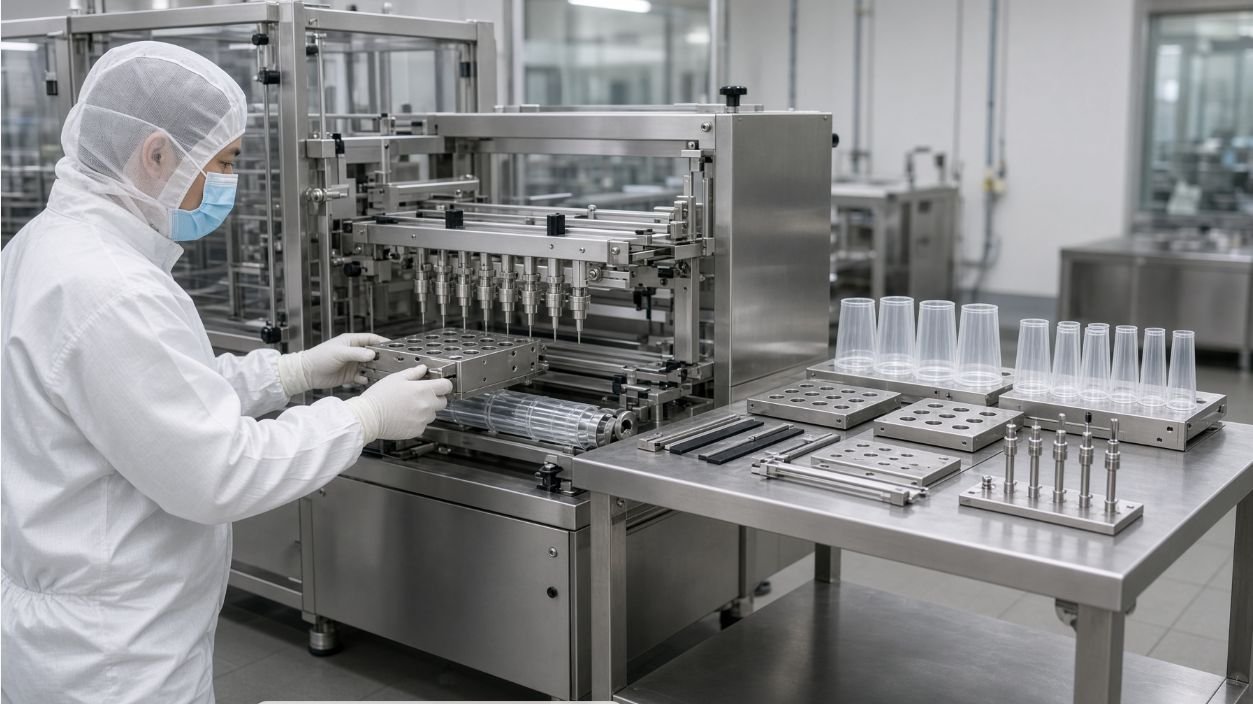
Када се формати групишу, делови за физичку промену се деле у две половине линије: храњење/позиционирање и дозирање/монтажа. Свака половина носи своје делове за промену и своје време промене, и они су ретко једнаки. Њихово мапирање на папиру пре него што се догоди било каква промена је оно што омогућава да се промена од непланираног заустављања од 90 минута претвори у забележену процедуру од 20 минута.
Делови за храњење и позиционирање обично укључују:
- Бункер или послужавник за расуте ствари. Левак величине једне цеви може захтевати уклоњиви уложак или заменљиву посуду како би се лабави или претходно оријентисани шприцеви правилно хранили.
- Транспорт за расуте терете и шине за претходну оријентацију. Ширина, размак између шина и све карактеристике оријентације зависе од пречника цеви.
- Гнезда за шприцеве, носачи или звездасти точкови. Оне држе буре на тачки дозирања и подешавају корак индексирања. Промена корака је једна од најскупљих ставки које се мењају на линији јер се шири кроз транспортер.
- Центрирајући и регистрациони уређаји. Причвршћивачи који поравнавају цев испод млазнице су специфични за цев; чак је и разлика у дужини цеви од 2 мм довољна да поравнање буде ван толеранције.
- Затварачи хранилица и колосека. Посуда за додавање поклопаца, трака за поклопце и стезна глава за наношење поклопаца носе делове величине за један стил затварања и једну оријентацију затварања.
Корисна вежба за нову линију је обележавање, на цртежу распореда, сваког дела који се физички помера када се формат промени. Све што се уклони и замени је део кандидат за промену; све што се подешава, али се не замењује је подешавање. Линија треба да буде дизајнирана тако да су делови за промену организовани, означени и унапред припремљени пре почетка промене, а не да се траже током ње.
Одлучите шта се мора померити на страни дозирања и монтаже
Дозирање и монтажа су друга половина промене и ту се налази већина подешавања. Принцип је исти: заменити оно што се не мења између формата и подесити оно што се мења. Опасност је прекомерно подешавање – окретање завртња који су били правилно подешени за претходни формат – јер оператер покушава да пронађе дефект уместо да изврши планирани низ.
Типични делови за промену и подешавања на страни дозирања и монтаже:
- Дозирна млазница и држач млазнице. Замена делова; или, ако се иста млазница поново користи, чисто ресетовање растојања прекида и растојања усисавања.
- Станица за уметање клипа. Дубина уметања, брзина уметања и евентуални вентилациони елемент су подешавања; кућиште клипа или доводна стаза су део који се мења када се промени пречник клипа.
- Постављање и задржавање затварања. Замена стезне главе или главе за стил затварања; обртни момент поклопца или сила пресовања као параметар рецепта.
- Станице за инспекцију и одбацивање. Рецепти за визуелну проверу и проверу тежине су специфични за формат и морају се одабрати, а не уређивати на лицу места, приликом промене.
- Кодирање, обележавање и обрасци серијских бројева. Ово су промене на нивоу рецепта, али их је лако заборавити и требало би да буду на листу за промену.
Прави редослед је обично: прво делови за механичку замену, затим промена рецепта, па треће провере. Рад у било ком другом редоследу тежи да доведе до губљења јединица узрокованих застарелим рецептима који се извршавају на свеже подешеној линији или свеже подешеним рецептима који се извршавају на уређајима претходног формата.
Направите прву проверу око новог формата, а не старог
Прве провере су сигурносна мрежа на крају сваке промене и обично су осмишљене око формата који се најчешће покретао. То је проблем: формат који се покреће је онај који највероватније открива грешке у подешавањима, и провере треба да буду усмерене ка њему. Прва провера која само потврђује да „линија ради“ није провера; то је потврда да је напајање укључено.
Корисне прве провере након промене формата:
- Постављање бурета. Цев је потпуно намештена у гнезду са прирубницом поравнатом и врхом испод путање млазнице, на узорку од најмање пет јединица пре почетка рада.
- Попуните тежину преко кратког прозора. Измерите N узастопних јединица у односу на договорени циљ и толеранцију и држите их по страни док се тренд не стабилизује.
- Квалитет седишта и затварања клипа. Прегледајте уметнути клип и постављени затварач на истом кратком узорку; одбаците сваку јединицу са видљивим зазором, увијањем или незапечаћеним поклопцем.
- Време циклуса у односу на очекивано. Потврдите да време циклуса одговара очекиваној вредности рецепта; спорији циклус обично значи да се прибор вуче, бржи обично значи да је сензор престао да види део.
- Кодирање и примена етикета. Проверите штампани текст или етикету у односу на уметнички рад и кодове новог формата на истом кратком узорку.
Тек када се тих пет примерака забележи и прихвати, линија би требало да крене у пуну производњу. До тада, свака јединица је могући дефект прве серије.
Забележите и проверите промену како би постала поновљива
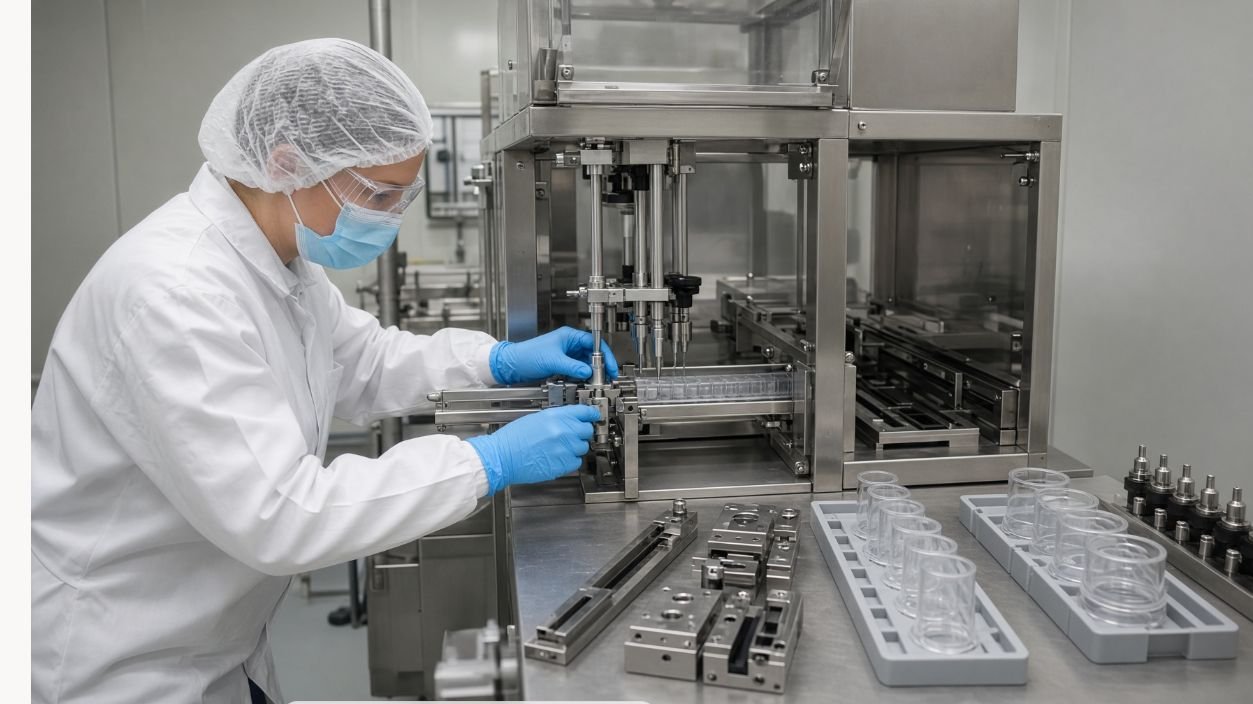
Промена која није забележена је промена коју следећи пут треба поново осмислити. Формат записа је мање важан од доследности: свака промена за исту линију треба да произведе исту врсту записа, тако да следећи оператер, следећа смена и следећа ревизија могу да прочитају шта се догодило и да предузму мере на основу тога.
Минимални подаци које евиденција о промени треба да садржи:
- Формат који се оставља и формат који се започиње, са серијом/лотом производа и паковањем са сваке стране.
- Делови који се користе за замену, идентификовани бројем дела и серијским бројем, тако да се могу пратити хабање и лом.
- Рецепт или подешавања учитана, са верзијом, у односу на рецепт претходног формата.
- Резултати прве провере, са забележеним вредностима, нису сумирани.
- Време од заустављања линије до прве прихваћене јединице и број отпада током периода промене.
- Свако одступање или абнормалност, са предузетим мерама и одговорном особом.
Два оперативна правила чине евиденцију корисном. Прво, време промене у евиденцији треба да се подудара са договореним циљем; ако се не подудара, празнина је пројектни допринос, а не пропуст за који се треба извињавати. Друго, прва серија након промене треба да буде означена на производном путнику како би је низводне операције обрађивале са истом пажњом као и прву серију након промене алата.
Уобичајени ризици и грешке
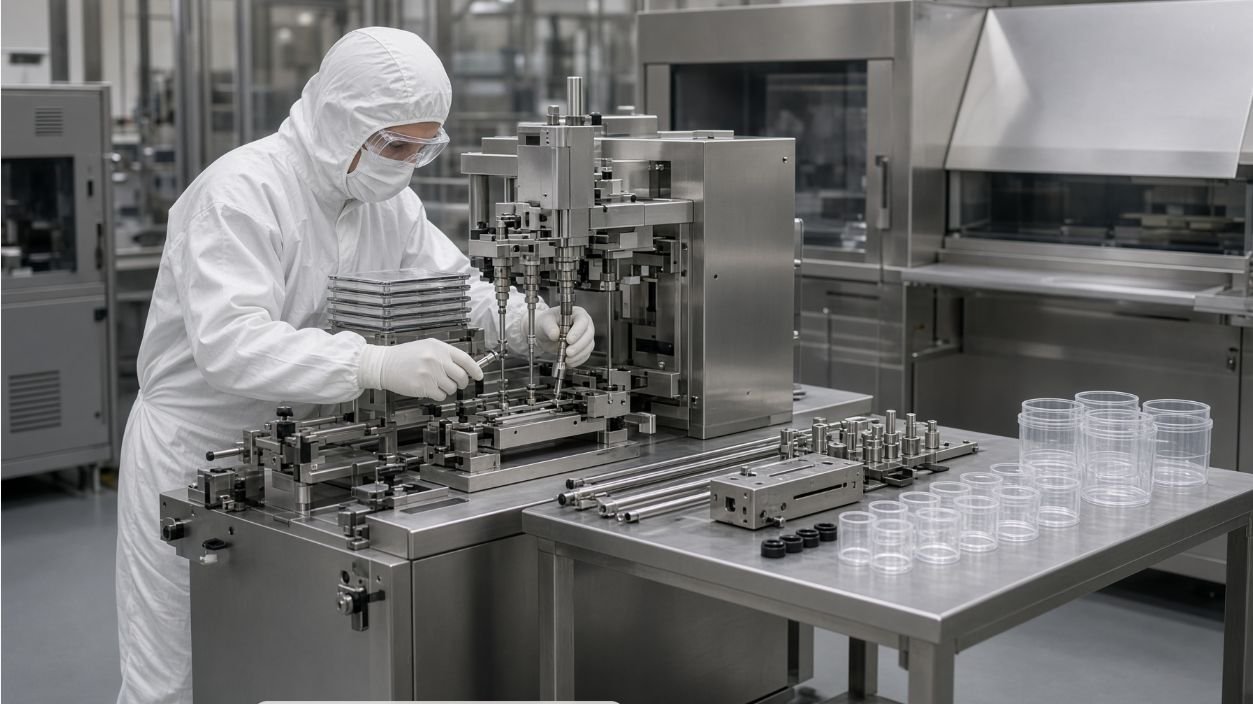
- Груписање формата по ознаци, а не по геометрији. Два шприца од „30 г“ од различитих добављача могу се разликовати у довољној мери да захтевају потпуно поновно фиксирање, а не само пуњење рецепта.
- Дељење елемената дозирања у различитим форматима који се налазе на супротним крајевима распона доза. Пумпа величине 30 g ретко је права пумпа за 1 g; ход, усисавање и резолуција нису заменљиви.
- Заборављање рецепата за кодирање и инспекцију. Механичка линија је понекад спремна, али инспекција и кодирање су и даље по рецепту претходног формата; прве јединице које изађу из станице могу на тржиште стићи са погрешним серијским кодом.
- Третирање првих провера као формалности. Провере усмерене ка претходно коришћеном формату пропуштају недостатке које ће нови формат највероватније произвести.
- Без претходне припреме делова за промену. Оператор који тражи прави меч између промена формата претвара 20-минутну промену у 90-минутни непланирани прекид.
- Нема записа о томе који су делови коришћени. Без записа, хабање и ломљење се не могу пратити, а следећа промена понавља исту импровизацију.
Како King Pack подржава ову апликацију
Кинг Пак Машинери (Вукси Кинг-Пак / Вукси Џингпај Машинери Ко., Лтд., основана 2009. године, са основним техничким тимом који има више од 20 година искуства у индустрији) подржава промену формата шприцева са гел мамацима као конфигурисану могућност линије, а не као накнадну мисао додатну након инсталације. Релевантна подршка је:
- Преглед груписања формата пре понуде. Кинг Пак прегледа комплетан асортиман шприцева купца и идентификује који формати могу да деле делове за замену, а који захтевају одвојене линије, пре него што се утврди било каква спецификација опреме.
- Организовани и унапред припремљени делови за промену. Када се линија продаје са могућношћу рада са више формата, делови за промену за сваки подржани формат се испоручују означени и организовани тако да се могу унапред припремити пре прозора за промену.
- Управљање рецептима и контрола верзија. Рецепти за пуњење, дозирање, инспекцију и кодирање се чувају и учитавају помоћу кода формата, тако да се при промени учитава познати рецепт уместо да се он уређује на лицу места.
- Подршка за протокол прве провере. Уз линију се доставља нацрт протокола прве провере усклађеног са договореним форматима; одступања од протокола се бележе у односу на власнике и датуме, у складу са скупом FAT евиденције описаним у контролној листи за тестирање пријемљивости.
Кинг Пак не представља време промене као маркетиншку цифру. Време промене је исход пројекта који зависи од формата, договорених делова за промену, учитаних рецепата и оператера који управљају линијом. Тај исход треба да се преноси са линијом у облику извршеног записа, а не у облику рекламације у брошури.
Закључак
Линија за пуњење шприцева са гел мамацима добро се носи са више формата само када се промена третира као конфигурисана могућност, а не као понављајуће изненађење у производњи. Посао се обавља пре него што промена формата почне: груписање, идентификација промењених делова, управљање рецептима, прве провере и писани запис. Када су то на месту, промена је контролисани прелаз између формата. Када нису, свака промена је мала, поновљена сесија обуке у најскупљој смени купца.
Спремни сте да планирате прелазак на ваше формате? Пошаљите комплетан асортиман шприцева са цртежима, планираним распоредом серија између формата и захтевима за инспекцију и кодирање, и затражите план и протокол преласка.
Чишћење, одржавање, комуналне услуге и провере промене
Одржавање и чишћење машина за пуњење шприцева треба да обухвате сваку локацију која је у контакту са производом или је изложена капању, укључујући левак, пумпу, вентиле, црева, комору за дозирање и млазнице. Контролна листа опреме треба да остане одвојена од процедуре чишћења, валидације и пуштања у рад коју је одобрио купац.
| Ставка за потврду | Зашто је важно | Доказ |
|---|---|---|
| Производ и вискозност | Контролише довод, дозирање и понашање млазнице | Напомене о производу и репрезентативни узорци |
| Шприц и затварање | Дефинише руковање форматом и редослед асемблирања | Цртежи, компоненте и матрица формата |
| Тестирање и прихватање | Показује како је предложени обим доказан | FAT протокол, записи и дневник отворених тачака |
ČPP
Шта треба проверити пре поновног покретања?
Потврдите делове који су у контакту са производом, заптивке, размак линије, поновно склапање, услужне програме, подешавања рецепта или формата и потребан запис о поновном покретању.
Како треба документовати промену формата?
Наведите уклоњене и инсталиране делове, подешавања, провере, узорке, одступања и одговорност за нови формат.
Повезано: Како одабрати машину за пуњење ветеринарских шприцева · Интрамамарна линија за пуњење URS и FAT Контролна листа · Захтевајте понуду
